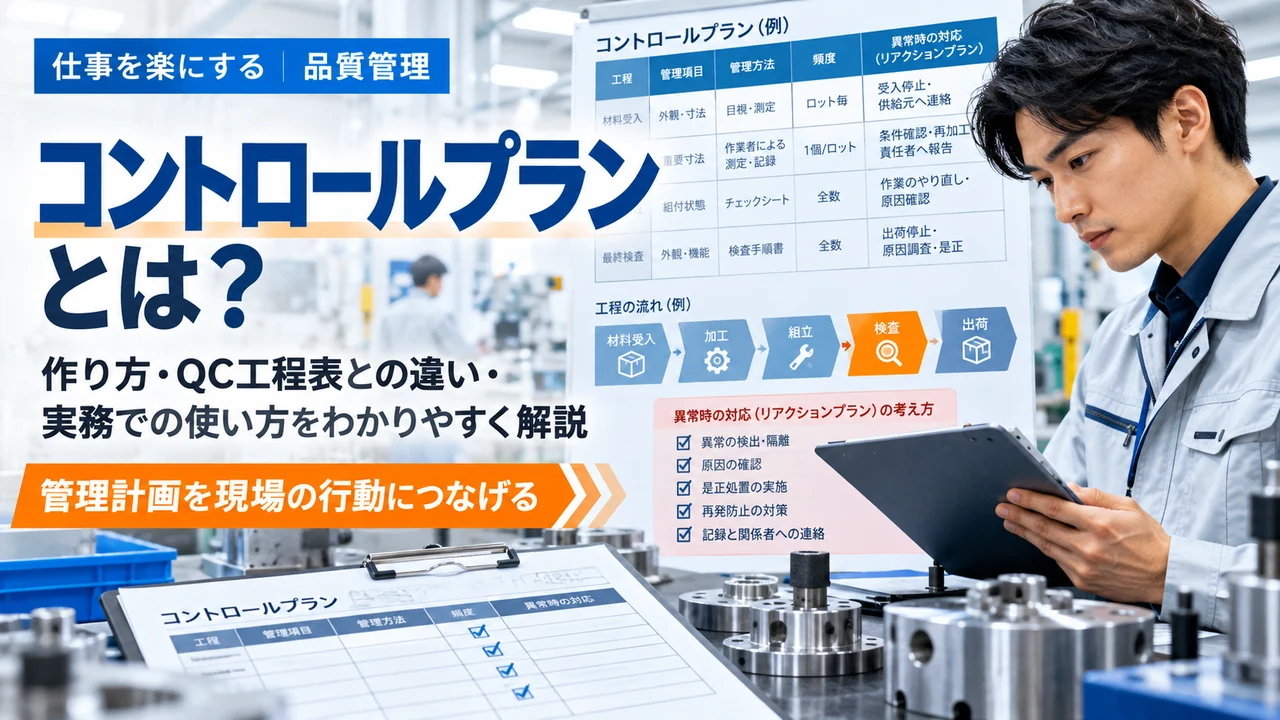
「コントロールプランを作って」と言われたものの、QC工程表との違いが分からない。工程を並べて検査頻度を書いたが、PFMEAとの整合や異常時の処置まで求められて困っている――そんな製造現場の担当者に向けて、作成から運用までを一つずつ整理します。
コントロールプラン(Control Plan)は、製品と製造工程について「何を・どの基準で・どう管理し・いつ確認し・異常時にどう動くか」を工程順に定めた管理計画書です。帳票を埋めること自体が目的ではありません。工程リスクを予防・検出・対応の仕組みに落とし、現場で同じ判断をできるようにすることが目的です。
本記事では、AIAG Control Plan第1版(2024年3月公表)の公開情報を参考に、QC工程表との関係、工程フローとPFMEAの結び方、Excelによる記入例、Safe Launch、改訂・監査まで解説します。図表内の製品名・記録例・数値は教育用の架空例であり、顧客固有要求・契約書・図面・最新版の正式マニュアルに代わるものではありません。
この記事で分かること
- コントロールプランの役割とQC工程表との共通点・違い
- 工程フロー、PFMEA、Control Plan、作業標準をつなぐ順番
- 工程番号、製品特性、工程特性、管理方法、サンプル数・頻度の書き分け
- 工程停止・隔離・遡り・報告・再開を含むReaction Planの作成
- 試作・量産前・量産・Safe Launchの切替とExcelの運用方法
- 1. 結論|コントロールプランは「異常時の行動」まで書く管理計画
- 2. コントロールプラン(Control Plan)とは
- 3. なぜ必要?品質問題が起きる前の管理を決める
- 4. 工程フロー・PFMEA・Control Plan・作業標準の関係
- 5. コントロールプランとQC工程表の違い
- 6. AIAG Control Plan第1版で何が変わった?
- 7. 作成の前提|製品・工程・適用顧客を確定する
- 8. 書き方の全体像|準備から承認までの8ステップ
- 9. 工程番号はフロー・PFMEAとそろえる
- 10. 製品特性と工程特性を区別する
- 11. 特殊特性は顧客ルールに従って識別する
- 12. 測定方法と測定器を決める
- 13. サンプル数と測定頻度は別々に決める
- 14. 判定基準は正式な図面・仕様を参照する
- 15. 異常時対応(Reaction Plan)とは
- 16. Reaction Planに記載する6要素
- 17. 試作(Prototype)段階のControl Plan
- 18. 量産前(Pre-launch)段階のControl Plan
- 19. 量産(Production)段階のControl Plan
- 20. Safe Launchはどこに位置付く?
- 21. フェーズごとに同じ項目の管理強度を変える
- 22. Control Planの記入欄を読み解く
- 23. 記入例①|材料受入の管理
- 24. 記入例②|穴加工の管理
- 25. 記入例③|洗浄工程の管理
- 26. 記入例④|圧入工程の管理
- 27. 記入例⑤|最終検査の管理
- 28. PFMEAの故障モードを管理項目へ結び付ける
- 29. PFMEAとControl Planの整合チェック
- 30. 工程変更・4M変更時の改訂
- 31. 顧客クレーム・監査指摘を反映する
- 32. 改訂履歴に残す情報
- 33. Excelテンプレートの構成と使い方
- 34. Control Planシートで最初に入力するもの
- 35. Reaction Planシートの記入方法
- 36. PFMEA連携シートの使い方
- 37. Dashboardで管理したいKPI
- 38. Excelで頻度・特性を入力するときの注意
- 39. 監査で確認されやすいポイント
- 40. 作業標準書・検査記録との一致
- 41. 自動化設備での管理方法
- 42. 手書き・紙運用からの移行
- 43. 現場で起こりやすい失敗①:検査項目だけ増やす
- 44. 現場で起こりやすい失敗②:異常時対応が「上司へ報告」だけ
- 45. 現場で起こりやすい失敗③:改訂が帳票に反映されない
- 46. 導入前の最終チェックリスト
- 47. まとめ|管理計画を現場の行動につなげる
- 48. よくある質問(FAQ)
- 49. 参考資料・情報確認について
1. 結論|コントロールプランは「異常時の行動」まで書く管理計画
工程ごとに検査を並べただけでは、異常が発生した際に誰が止めるか、どのロットまで遡るか、復旧後の再開を誰が承認するかが決まりません。Control Planでは品質特性と工程条件を管理対象として定義し、予防と検出、反応計画まで連結します。受入から出荷までの流れを追えば、工程間の抜けや重複も発見しやすくなります。
現場で真っ先に確認したいのは、工程番号・重要特性・判定基準・管理方法・頻度・Reaction Planの6つです。これらが曖昧なら、表が完成していても運用上の不安は残ります。
2. コントロールプラン(Control Plan)とは
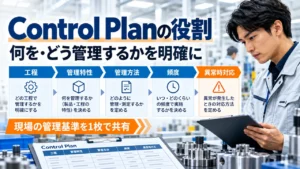
Control Planは部品・製品の設計仕様を満たすために、工程ごとの管理方法をまとめる計画文書です。作業者向けの手順書、検査記録、PFMEAのどれか一つと同一ではありません。各文書を相互参照できる管理上のハブとして扱います。
「規格」「使用設備」「測定方法」「頻度」「異常時対応」が文書にあっても、現実の作業と食い違えば意味がありません。工程変更や設備追加があれば、製造・品質・生産技術を交えて更新してください。
3. なぜ必要?品質問題が起きる前の管理を決める
不適合が流出した後に検査回数を増やすだけでは、原因の再発防止につながらない場合があります。まずPFMEAで工程の失敗モードと原因を確認し、予防管理・検出管理をControl Planの対象特性と対応付けます。異常を検知したときに生産を止められるか、影響品を分離できるかまでが管理設計です。
例えば穴径不良であれば、穴径の最終確認だけでなく工具摩耗や設備条件の予防管理、異常時の遡り範囲も検討します。測るだけの帳票から現場の反応を決める帳票へ変えることが要点です。
4. 工程フロー・PFMEA・Control Plan・作業標準の関係
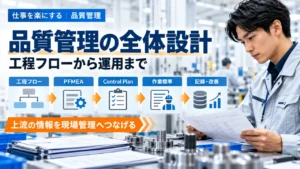
工程フローで作業の順序を示し、PFMEAで工程内の失敗モードと管理上のリスクを整理し、Control Planで日常の管理方法を定義し、作業標準で担当者の動きを具体化します。検査記録はその実行証拠、改訂履歴は設計を見直した証拠です。
工程フローにある「20 穴加工」がPFMEAで「30 穴加工」になっていたら、管理の対応付けを確認できません。名称のゆれがあっても参照IDを共通化し、工程変更時に一括確認できるようにしてください。
5. コントロールプランとQC工程表の違い
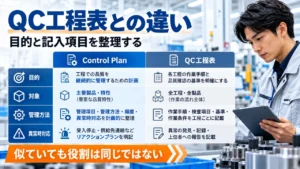
どちらも工程ごとに品質の管理事項を示す文書で、現場では共通する項目も多くあります。ただし、要求事項との関係・記載粒度・承認方法は企業や顧客、適用規格によって異なります。「QC工程表をControl Planという名前に変更すれば必ず適合する」とは限りません。
| 比較項目 | Control Plan | QC工程表 |
|---|---|---|
| 主な役割 | 製品・工程の管理計画と反応計画を体系化 | 工程別の品質管理方法を見える化 |
| 項目・様式 | 適用するAIAG・顧客要求を確認 | 企業独自様式の場合がある |
| PFMEA連携 | 工程リスクとの参照整合が重要 | 各社のQMSルールによる |
| 特殊特性 | 顧客指定の識別・管理が重要 | 顧客・社内要求に従って管理 |
| 異常時対応 | 停止・隔離・遡り・再開まで具体化 | 同等の内容を運用する例もある |
6. AIAG Control Plan第1版で何が変わった?
AIAGは2024年3月に独立したControl Plan第1版を発行しました。公開概要ではAPQPとの連携、Safe Launch段階の追加、高度に自動化された製造工程での例、ソフトウェアによる管理、表・チェックリストの改訂が紹介されています。
ここで紹介できるのは公開情報の範囲です。規格本文や顧客固有要求の条文をすべて確認したわけではありません。正式な適合性判断では、適用されるマニュアル・顧客仕様・認証要求の最新版を照合してください。
7. 作成の前提|製品・工程・適用顧客を確定する
まず品番、製品名、顧客、対象工場、生産ライン、適用フェーズと改訂版を決めます。似た製品で共通プランを使う場合でも、仕様・特性・設備差を見落とすと管理漏れが起きます。
対象を明確にしたら、工程フロー、図面、PFMEA、作業標準、検査基準、設備条件、過去不適合の情報をそろえます。古い版をコピーする前に、図面・設備・要求が今の現場と一致しているか確かめましょう。
8. 書き方の全体像|準備から承認までの8ステップ
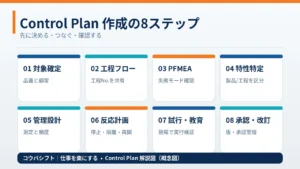
①対象確定 → ②工程フロー整理 → ③PFMEA照合 → ④管理特性特定 → ⑤方法・頻度決定 → ⑥反応計画策定 → ⑦試行・教育 → ⑧承認・改訂管理の順に進めると、後戻りを減らせます。
ひな形から始めると記入欄を埋めることが目標になりがちです。先にリスク・特性・対応を決め、その結果を帳票へ記載します。複数部門の合意が必要な項目は作成者一人で確定しないでください。
9. 工程番号はフロー・PFMEAとそろえる
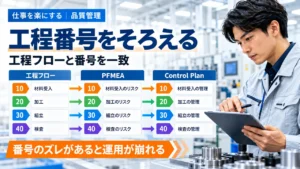
工程番号は工程フロー・PFMEA・Control Planの間で統一します。例えば教育用の例なら材料受入10、穴加工20、洗浄30、圧入40、最終検査50と対応付けると、故障モード・管理項目・記録を見つけやすくなります。
工程を追加した場合、番号の単純な振り直しで過去の記録参照が切れないよう注意が必要です。識別IDの改訂履歴と旧新対応表を保存し、古いロットの追跡性も守ります。
10. 製品特性と工程特性を区別する
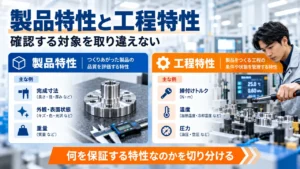
製品特性は完成した製品が満たすべき状態で、寸法・外観・機能などが例です。工程特性はその製品を作るために管理する条件・状態で、温度・圧力・締付条件・工具使用回数などが例になります。
穴径という製品特性に対し、工具の摩耗、主軸条件、補正設定などが工程特性になる場合があります。製品の合否判定だけでなく、工程の予防管理を設けることで異常の早期発見につなげます。
11. 特殊特性は顧客ルールに従って識別する
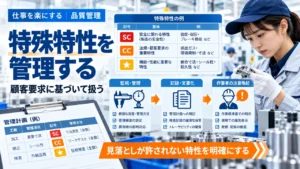
安全・法規・重要機能に関係する特性は、顧客が定める特殊特性の識別記号や管理条件に従って扱います。図面上の記号とControl Planの記号が一致しなければ、重要度の伝達に失敗するおそれがあります。
「重要そうだから星を付ける」といった独自解釈は避けてください。特殊特性の意味・承認・管理の強さは、適用顧客の具体的要求が正本です。教育資料で示す記号は一般的な例であって、顧客指定記号ではありません。
12. 測定方法と測定器を決める
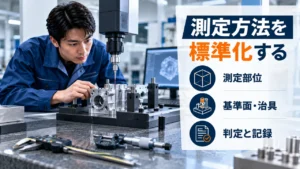
測定器名だけでなく、測る部位、測定方向、基準面、治具、測定環境、判定方法を必要な粒度で定義します。「ノギス」と書いても測定の当て方が人によって違えば、同じ工程を正しく比較できません。
工程能力の評価や自動判定に使う重要な数値なら、校正だけでなく測定システムの妥当性も検討します。測定システム解析(MSA)やゲージR&Rの評価を実施している場合は結果の所在を参照可能にします。
13. サンプル数と測定頻度は別々に決める
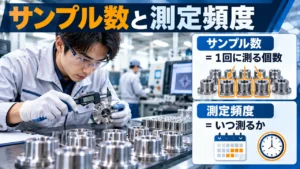
「何個測るか」と「いつ測るか」は別の情報です。たとえば教育用の仮設計「3個/50個ごと」と「3個/ロットごと」では検出能力も運用負荷も違います。製品・設備・故障の兆候、工程能力、リスク、顧客要求に基づき決めましょう。
工程の途中と最後に何を確認するか、異常時にどこまで遡る必要があるかも合わせて決めます。「毎ロット」「1時間ごと」だけではサンプル数が未定なので、帳票の列を分けて記載します。
頻度を決める前に、①何が故障すると不適合になるか、②不適合が生じてから次の検査までに最大どこまで製造が進むか、③その範囲を識別・隔離できるか、④検査と記録を実際のタクトで継続できるか、の順で確認します。例えば工具摩耗が徐々に進む工程と、工具破損で突然変化する工程では適切な監視方法が異なります。頻度の根拠は、顧客要求・PFMEA・過去の異常記録・工程能力・設備監視などの参照先を記録し、便宜的な「慣例」のみで決定しないことが重要です。
14. 判定基準は正式な図面・仕様を参照する
規格値や管理上の限界を安易に書き込まず、図面番号、仕様改訂版、顧客規格、工程内の管理基準の所在を明確にします。規格値と社内管理目標は役割が異なるため、同じ列へ混ぜないようにします。
本記事やExcelの寸法・測定頻度は記入方法を説明するための架空の例です。実際の顧客製品への適用には、最新の正式図面・合意済みの管理計画で置き換える必要があります。
15. 異常時対応(Reaction Plan)とは
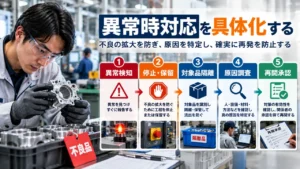
Reaction Planは、異常条件に遭遇したとき現場がどう動くかを定める計画です。「責任者へ連絡」「再確認する」だけでなく、設備停止の条件、仕掛・完成品の隔離範囲、遡り調査、追加検査、再開の判断を具体化します。
停止が必要かどうかは危険度、流出可能性、設備状態、顧客要求で異なります。品質部門だけでなく製造・保全・物流にも影響するため、実行可能な指示になっているか訓練で確認してください。
夜勤帯の教育用シナリオとして「定期測定で寸法規格外を発見した」を想定し、現場担当が管理計画だけを見て停止要否、最終良品以降の識別方法、仕掛と完成品の隔離、品質責任者への連絡、再測定と再開承認まで一連の判断ができるかを模擬確認してください。判定不能な分岐があれば、現場の判断に任せる前にReaction Planの責任・記録・遡り条件を補足します。
16. Reaction Planに記載する6要素
実務上の確認要素は①異常の条件、②直後の停止・保留、③隔離範囲、④遡り基準、⑤連絡・原因調査、⑥再開条件と承認者です。例えば「最終良品以降の仕掛を隔離する」という運用にするなら、最終良品を示す記録がなければ遡りが成立しません。
夜勤や休日でも連絡がつく役割分担、停止判断の権限、材料の混入防止、検査結果の記録先も設計します。異常処理が終了した後は、発生原因と再発防止がControl Planに反映されたかまで確認します。
17. 試作(Prototype)段階のControl Plan
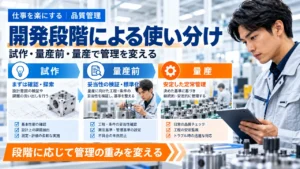
試作段階では設計意図の検証や製品・工程の変化が大きく、量産と同じ管理を機械的に適用するとは限りません。仕様が変わりやすい特性や、新しく発見された不具合を集中的に確認できる構成にします。
試作で見つかった不具合は記録し、量産前のPFMEAと管理計画へ反映させます。試作品だけで十分だった管理方法を量産へそのまま移すと、頻度や検査設備の制約が露呈する場合があります。
18. 量産前(Pre-launch)段階のControl Plan
量産前は設備や治具、作業者、実際のタクト条件の確認が進む段階です。試作の知見を反映し、量産前のリスクに応じて確認項目・頻度を設計します。設備変動や新工程の立上げ不具合を早期に発見する目的を明確にしましょう。
量産へ切り替える際は「工程が安定した」「測定が妥当」「不適合の処置手順が実行できる」といった根拠を残します。予定日が来ただけで管理強度を緩めるのは避けます。
19. 量産(Production)段階のControl Plan
量産段階は安定的な品質保証のための定常管理が中心になります。ただし、量産段階だからといって全工程の検査を減らせるわけではありません。工程能力、発生不具合、特性の重要度、顧客要求に応じて管理方法を維持・更新します。
管理図や設備ログを使って安定性を監視する場合も、限界外や設備異常時の対応をReaction Planへ結びます。日常の記録が継続して残るよう担当と保存先を決めてください。
20. Safe Launchはどこに位置付く?
AIAG Control Plan第1版の公開案内では、Safe Launchが管理フェーズへ追加されています。新製品の立上げや重大な変更の後に、追加管理を一定期間実施して安定を確認する考え方です。具体的な期間・頻度・解除条件は適用顧客と正式要求に従って決めます。
例えば穴加工の測定を立上げ時だけ高頻度にするなら、開始条件・対象ロット・追加確認項目・解除条件・解除承認者まで書きます。「3日経ったので解除」のような根拠のない停止は避けます。
21. フェーズごとに同じ項目の管理強度を変える
一つの穴径でも、試作では全数確認、量産前では高頻度確認、安定量産では工程能力に応じた管理という設計になり得ます。これはあくまで考え方であり、顧客要求によって定められた頻度を勝手に変えてよいわけではありません。
同一工程をフェーズ違いで複数行にする場合は、どの行が有効かを明示してください。特にSafe Launchの追加管理と通常量産管理が同時に存在するなら、担当者がどちらを実施するか迷わない表示が必要です。
22. Control Planの記入欄を読み解く
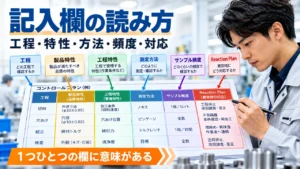
代表的な列には、文書番号・改訂、顧客、製品、工程No.、工程名、設備、特性No.、製品特性、工程特性、特殊特性、規格、測定器、サンプル数、頻度、記録先、反応計画、PFMEA参照、作業標準参照があります。企業や要求版によって列の構成は異なります。
全ての列に長文を詰めると現場で読めません。詳細手順は作業標準、異常の分岐はReaction Planなどへ参照を置き、元の正本が追跡できるようにします。
23. 記入例①|材料受入の管理
架空の例として、工程10「材料受入」では材質・ロット・外観を対象にし、材料証明書と現物の識別を照合します。不一致なら受入を保留し、該当ロットの隔離、購買と品質への連絡を定めます。
材料証明書だけ見れば品質保証になるというわけではありません。現物の識別、保管状態、検査結果など、材料リスクに応じた組合せを検討します。実際の受入基準と抽出数は契約・規格に従います。
24. 記入例②|穴加工の管理
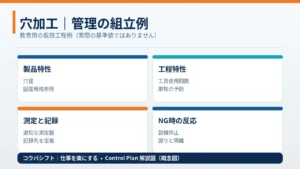
架空の穴加工工程20では、製品特性を穴径、工程特性を工具使用回数とします。測定結果と工具寿命管理を別々に記録できるようにして、工具摩耗の予防と不適合の検出を両方確保します。
教育用Excelには「穴径 φ10.00±0.05mm、3個、初品+50個毎+終品」の例がありますが、実工場の推奨値ではありません。実際は図面、工程能力、測定能力、PFMEA、顧客要求から設定してください。
25. 記入例③|洗浄工程の管理
洗浄工程30では、残留油などの製品特性と洗浄液濃度などの工程特性を分けて管理する例が考えられます。工程条件が管理範囲を外れた場合、投入停止・対象仕掛の隔離・再洗浄や確認方法まで決めます。
外観だけで全ての清浄度を保証できるとは限りません。顧客の要求している清浄度の定義や検査方法と、日常の濃度管理の関係を確認しましょう。
26. 記入例④|圧入工程の管理
圧入工程40では、圧入高さという製品特性に対し、圧入力や設備条件を工程側で監視する例があります。自動設備で全数判定できるなら、不合格を自動排出できるか、停止時にどこまでトレースできるかが重要です。
計測データが存在していても、NG品が良品箱へ混入する構造なら流出リスクは残ります。設備異常や通信断のフェイルセーフ、確認済み良品の記録もReaction Planと一致させます。
27. 記入例⑤|最終検査の管理
最終検査工程50では、外観・主要寸法・機能など、製品を出荷できるかを判断する項目を定義します。ただし、最終検査で不合格を見つければ予防管理が不要になるわけではありません。
工程内の不具合を最終段階で発見すると手戻りが大きくなるため、PFMEAに戻って上流で予防・検出できないか検討します。検査記録の保存期間と追跡単位は顧客要求によって決めます。
28. PFMEAの故障モードを管理項目へ結び付ける
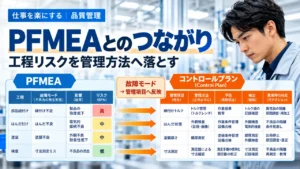
PFMEAには故障モード、故障影響、原因と現行予防管理・検出管理が記載されます。Control Planでは管理対象特性と方法を対応付け、PFMEA側で重要なリスクがあるのに管理計画へ反映されていない箇所を探します。
PFMEAの行番号を単に貼るだけでは不十分です。何を予防し、何を検出するための管理なのか、管理方法の有効性が説明できるかが要点です。
29. PFMEAとControl Planの整合チェック
整合検査では、工程No.の一致、特殊特性の伝達、予防管理の有無、検出方法の一致、Reaction Planの具体性、改訂版の一致を確認します。PFMEA連携表で「要確認」の行は、そのまま未解決として追跡します。
教育用Excelの一例では、工程40のPFMEA整合が「要確認」で、作業標準版の確認が残っています。これは架空の教材データであり、実際の未達件数ではありません。
記入例の参照整合を追跡しやすいよう、教材Excelの工程番号・PFMEA参照・Control Plan特性・実施記録・Reaction Plan IDを対応表にしました。すべて教育用の架空例です。実運用では各IDの実体、最新版、責任部門、証拠記録まで確認します。
| 工程No. | PFMEA参照 | Control Plan特性 | 管理方法 | 記録様式 | Reaction Plan |
|---|---|---|---|---|---|
| 10 | PFMEA-10 | 材質・材料証明 | ミルシート+外観 | IN-01 | RP-10 |
| 20 | PFMEA-20 | 穴径・工具使用回数 | 測定器 M-03+工具寿命管理 | CP-20-R01 | RP-20 |
| 30 | PFMEA-30 | 残留油・洗浄液濃度 | 濃度計+外観 | QC-30 | RP-30 |
| 40 | PFMEA-40 | 圧入高さ・圧入力 | 荷重モニタ+高さゲージ | ASM-40-LOG | RP-40 |
| 50 | PFMEA-50 | 外観・主要寸法 | 目視+専用ゲージ | QC-50 | RP-50 |
教材V004では、記入例6行のReaction Plan参照とPFMEA参照(合計12箇所)を式で照合します。参照先が欠落した場合は「NG:参照先なし」と表示されます。ただし参照IDが存在することと、管理方法が十分であることは別の確認事項です。
30. 工程変更・4M変更時の改訂
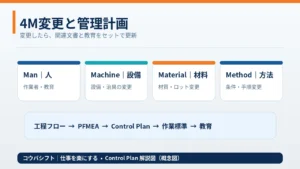
人・設備・材料・方法(4M)の変更が管理方法に影響するなら、Control PlanとPFMEAの両方に改訂が必要か評価します。設備移設や治具変更で測定方法が変わる場合、工程フローや作業標準も同時に更新しなければ整合が崩れます。
変更前後でどのロットから新ルールが適用されるか、旧ルールの記録をどこに残すかを決めます。承認が必要な変更については、顧客承認を取得するまで勝手に適用しないよう注意します。
31. 顧客クレーム・監査指摘を反映する
クレーム対応で検出力不足が分かったなら、なぜ既存管理で発見できなかったかを振り返ります。検査頻度を増やすだけでなく、予防管理の強化、異常の検出方法、隔離範囲の定義見直しを同時に検討してください。
監査指摘は「帳票の修正」だけで閉じず、作業標準・現場教育・実記録が新しい内容に一致しているか確認します。暫定措置が恒久ルールになっている場合は正式な文書化も必要です。
32. 改訂履歴に残す情報
改訂の理由、対象工程、変更内容、関連PFMEA版、顧客承認状態、作成者と承認者、適用日を残します。旧版を消してしまうと、過去にどの管理をしていたか監査で説明できません。
版番号を増やしても現場に配布したファイルが旧版のままでは意味がありません。利用場所を特定して、誤使用防止と旧版回収の手続きを管理しましょう。
33. Excelテンプレートの構成と使い方
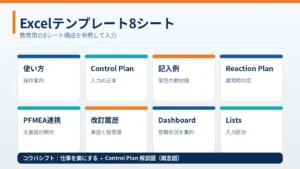
今回の教材用Excelは「使い方」「Control Plan」「記入例」「Reaction Plan」「PFMEA連携」「改訂履歴」「Dashboard」「Lists」の8シートで構成します。入力が必要な正本管理と教育用の記入例を分けており、記入例をそのまま顧客向け承認文書として提出しない運用です。
Control Planシートに品番と工程を入力し、PFMEA参照とReaction Plan IDを設定してから、判定基準と頻度を正式資料で決めます。保存後は改訂履歴と承認状況を記録してください。
34. Control Planシートで最初に入力するもの
まずCP番号、版、フェーズ、顧客、品番、製品名、工程No.、工程名を設定します。そのうえで製品特性・工程特性・重要度・規格・測定方法を紐づけます。すべての工程へ同じ頻度をコピーするのではなく、管理目的を検討します。
初めから空欄を全て埋めようとせず、未確認の値は承認前に解決すべき課題として管理してください。数値が不明なまま架空の値を残すより、安全な運用です。
35. Reaction Planシートの記入方法
Reaction Plan IDはControl Planの管理行と対応させます。対象工程、異常条件、停止判断、隔離範囲、遡り条件、連絡先、追加検査、原因調査、再開条件と承認者を別シートで管理すると、Control Planが長文にならずに済みます。
「問題があれば連絡する」では、夜勤で誰に連絡するか不明になりがちです。部署名ではなく役割・代理・連絡網の最新版へ結び、定期的な訓練で現実に運用できることを確認します。
36. PFMEA連携シートの使い方
工程No.とPFMEA参照ID、故障モード・原因・予防管理・検出管理を並べ、対応するControl Planの管理方法を照合します。異なる文書で同じ工程を別名で扱っている場合、まず名称とIDの対応関係を確認します。
「整合OK」でも実際に有効な対策かどうかは別の判断です。異常発生後の記録や能力データを定期的に見直し、必要ならPFMEAへ戻って管理方法を改訂します。
37. Dashboardで管理したいKPI
更新版ExcelのDashboardは数式で集計し、Control Planが未入力のときは「記入例」の架空データを表示します。Control PlanにCP番号を入力すると管理項目数・特殊特性数・Safe Launch項目数・確認待ち件数が実入力ベースへ切り替わります。一方、PFMEA整合OK/要確認件数と顧客承認待ち改訂件数は、それぞれ「PFMEA連携」「改訂履歴」のシートを参照するため、これらのシートを更新しないと最新の実務状況になりません。画面には参照元が表示されます。数値だけで承認状況や顧客要求への適合を自動判定するものではありません。
数字を良く見せるため「要確認」を「OK」へ変更しないでください。承認待ちは実行前の重要な制約なので、計画の進捗とは別に扱います。
また、新版には記入例の参照先チェック列2本とDashboardの参照欠落件数表示を追加しました。教材上でIDが存在するかを確認する機能であり、顧客要求への適合を自動保証するものではありません。
【教材を実務へ転用する際の重要な注意】Control Planへ実データを入力しても、PFMEA連携・改訂履歴に残っている教育用の架空行は自動削除されません。Dashboardの参照元が切り替わっただけで全指標が実データになると誤認しないでください。実運用を始める前に、記入例は参照用として分離し、PFMEA連携・Reaction Plan・改訂履歴の架空データを実際の正本へ差し替えて、参照欠落0件に加え承認状況を人が確認します。
38. Excelで頻度・特性を入力するときの注意
頻度区分を「全数」「初品」「ロット毎」「時間毎」「n個毎」などから選んでも、それだけで十分な管理とは限りません。「全数」でもどの条件を監視するか曖昧なら評価できません。
測定記録の様式、担当者、測定器の管理状態を明記し、監査で実際のログと突合できるようにします。工程・製品が異なれば同じサンプル数が適切とは限りません。
39. 監査で確認されやすいポイント
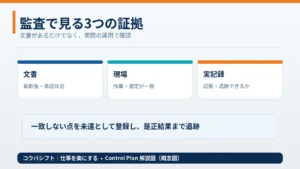
文書の版、適用顧客、工程フロー・PFMEAとの工程番号、特殊特性、測定方法、頻度、Reaction Plan、教育記録、日常の実施証拠、改訂履歴などを一連で確認します。形式だけ整っていても、現場で実施していなければ改善が必要です。
監査時は現物や設備を対象に、記載方法が実際に可能かを見ます。顧客の質問に回答できない箇所は「証拠未確認」として管理し、確認してから是正措置を判断しましょう。
監査の模擬確認は「特性を1件選ぶ→最新版の図面とPFMEAへ遡る→Control Planの測定器・頻度・Reaction Planを読む→直近の現場実績記録を開く→異常時の実行証拠と再開承認を照合する」の順で試せます。帳票が整っていても、現場の記録や実施方法と一致しなければ未達です。確認不能なら未達台帳へ担当・期限・対象ロットを明記します。
40. 作業標準書・検査記録との一致
Control Planで「毎ロット確認」と規定されているのに、作業標準では「毎日1回」、記録は「初品のみ」になっていれば不整合です。作業標準に実施方法を詳述し、記録様式に実施時刻と結果が残るようにする必要があります。
複数言語で手順書を作る現場では、翻訳版にも工程No.や測定単位が揃っているかチェックしてください。改訂後の教育実施までを完了条件にすると形骸化を防げます。
41. 自動化設備での管理方法
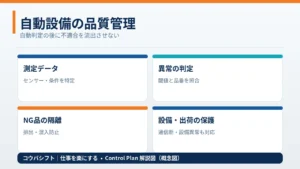
全数自動監視ではセンサー測定、閾値、品番切替、NG排出、トレーサビリティを設計します。通信障害やセンサー異常時に何が起きるかも重要で、ログにデータが残っただけで品質保証が成立するとは限りません。
設備監視を管理方法とする場合、異常の判定条件、設備停止、NG品の隔離、データ欠損時の動作をReaction Planへ明記し、テストで確認します。
自動測定設備では、センサーの異常値だけでなく、通信断・ログ保存失敗・測定の無効化・NG排出機構の詰まりも管理上の失敗モードとして検討します。例えば測定値はOKでもNG品の排出動作が完了していなければ流出防止は成立しません。PLC・検査装置・搬送制御のアラーム、停止・隔離動作、解除権限、実際の排出確認記録をControl Planと対応付けます。
42. 手書き・紙運用からの移行
紙のControl Planでも、最新ファイルを現場に配布し、改訂履歴と記録が追跡できるなら管理の出発点にできます。Excelへ移行するときは、セルの転記ミス、複数ファイルの乱立、保存先の違いに注意します。
紙と電子を併用するなら正本がどちらかを明確にし、旧版を参照しない仕組みを整えます。電子化はそれ自体が品質改善ではなく、正しいデータと手順を共有できることに価値があります。
43. 現場で起こりやすい失敗①:検査項目だけ増やす
品質不安を感じるたび検査項目と頻度を増やすと、作業時間は増えても予防管理が不足したままになる場合があります。PFMEAで原因を見直し、管理すべき工程条件がほかにないか確認してください。
追加検査が有効な暫定処置の場合は、終了条件と承認者を決めておきます。恒久措置への切り替えが決まっていなければ、現場負荷だけが残ります。
44. 現場で起こりやすい失敗②:異常時対応が「上司へ報告」だけ
誰が止めるか、どの材料を隔離するか、出荷済み品への影響があるかは異常の種類によって異なります。権限の曖昧さは対応遅れにつながるため、現場の役割と連絡経路、代理者をあらかじめ決めてください。
再開時にどの証拠が必要かまで書けば、停止の判断が担当者の経験だけに依存しにくくなります。訓練で問題があった場合はReaction Planを更新します。
45. 現場で起こりやすい失敗③:改訂が帳票に反映されない
PFMEA側だけ更新され、Control Planと作業標準が旧版のまま残る例は、文書間のリンク不足によって起こります。変更の起点を記録し、関連文書をまとめて確認する運用を設けます。
改訂日は同じでも版番号が異なる場合があるため、各文書の適用日と対象設備・品番を確認します。教育記録や旧版回収も忘れず、文書が現場の実際を示すようにします。
46. 導入前の最終チェックリスト
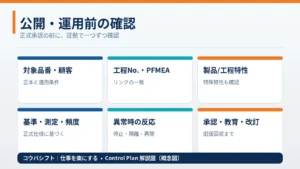
- [ ] 対象顧客・品番・工程・フェーズが明記されている
- [ ] 工程No.が工程フローとPFMEAで一致している
- [ ] 製品特性・工程特性・特殊特性が正しく区別されている
- [ ] 規格・管理値は最新版の正式文書に基づいている
- [ ] 測定方法・測定器・サンプル数・頻度が確定している
- [ ] Reaction Planに停止・隔離・遡り・連絡・再開が含まれる
- [ ] 作業標準と日常記録・自動設備の動作が一致している
- [ ] 承認・教育・改訂履歴・旧版回収まで確認した
ここで未達が見つかったら、空欄を都合よく埋めたり日常運用中のように記載したりせず、未達台帳で期限と担当を管理します。
47. まとめ|管理計画を現場の行動につなげる
コントロールプランの価値は、項目を並べることではなく、工程をどのように管理し、異常時にどう判断するかを作業者が説明できる点にあります。工程フロー→PFMEA→Control Plan→作業標準→記録の連携を起点にして、日常の運用と改訂を継続してください。
Excelテンプレートは管理の出発点にはなりますが、顧客固有要求の適合を保証するものではありません。正式な基準と現場の実記録に照らして完成させ、関係者と確認しましょう。
48. よくある質問(FAQ)
コントロールプランとQC工程表は同じですか?
どちらも工程の品質管理を計画する文書ですが、顧客・業界・適用規格によって必要項目や承認の扱いは異なります。単に名前を変えるだけでは適合を判断できません。
PFMEAがあればControl Planは不要ですか?
不要にはなりません。PFMEAは工程リスクの整理、Control Planは具体的な日常管理と異常時対応の設計を担います。双方の整合が重要です。
サンプル数と検査頻度の違いは?
サンプル数は1回あたりに何個確認するか、頻度はいつ・何回確認するかです。例えば「3個/毎ロット」のように別々に定めます。
Safe Launchの管理はいつ終了できますか?
あらかじめ合意した解除条件と承認手順を満たしたときです。何日経過すれば必ず解除できるという一般共通の値は示せません。
Excelテンプレートをそのまま顧客へ提出できますか?
教育用の架空例を含むため、そのまま提出しないでください。顧客指定の書式、必要情報、承認、正式な図面・PFMEAへ合わせる必要があります。
IATF16949の認証がなければ使えませんか?
品質管理の考え方として利用できます。ただし顧客や業界固有の適合要求がある場合は、それを優先します。
49. 参考資料・情報確認について
- AIAG Control Plan 第1版の公式案内(Control Planの公表概要、Safe Launchの追加等)
- AIAG APQP/Control Plan改訂の紹介(2024年3月28日の公式案内)
- AIAG Quality Core Tools(コアツールの説明)
この記事と教材は教育目的の解説です。2026年10月8日に上記の公開公式情報を確認しました。AIAG Control Plan第1版の有償本文全体は未確認であり、要求事項の完全な転載・適合性保証は行っていません。実際に用いる版、顧客固有要求、承認手順は正式な管理文書を確認してください。